Македонски
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Од формирање до вчитување: Шест контролни точки во инспекција на стаклени шишиња
Стаклените шишиња може да пропаднат на начини кои лесно се пропуштаат. Пукнатина на косата на вратот. Чип во внатрешноста на устата што станува видлив само кога ќе се постави затворач. Шав од мувла што изгледа како сенка додека шишето не се држи до светлосна кутија. Ваквите дефекти може да ја остават линијата за формирање незабележана и да станат очигледни подоцна, во фазата на полнење или пакување, кога нивното коригирање е поскапо.
Она што стои помеѓу овие фази не е една инспекција, туку низа проверки позиционирани долж рутата на производство и пакување. Секоја проверка има различна цел. Следната низа го одразува процесот на инспекција што се користи во HYT Packaging и општите практики за контрола на квалитетот што се наоѓаат кај производителите на стаклени контејнери: рачна визуелна инспекција, автоматска проверка на машината, испитување со помош на светлина, тестирање на јачината и перформансите, инспекција пред пакување и повторна проверка на спакуваните картони пред пратката.
Редоследот е важен исто колку и индивидуалните проверки. Изгледот и димензионалните инспекции се одвиваат додека шишињата се движат низ производството; тестирање на силата се спроведува на примероци; декорацијата се оценува по површинска обработка; и проверка на картон се врши откако шишињата се пакуваат. Шише може да помине една фаза, а да пропадне во друга, така што не треба да се испушти инспекција под претпоставка дека подоцнежната проверка ќе го идентификува секој пропуштен дефект.
Критериумите за прифаќање се суштински дел од системот за контрола на квалитетот. Вклучените страни треба да се договорат кој ги дефинира критериумите, кои толеранции се применуваат и кој одобрен примерок служи како референца. За повеќето проекти, овие барања треба да бидат документирани во спецификациите на нарачката пред да започне со алати и производство. Промените направени подоцна може да ги зголемат трошоците за развој и да влијаат на распоредот за испорака.
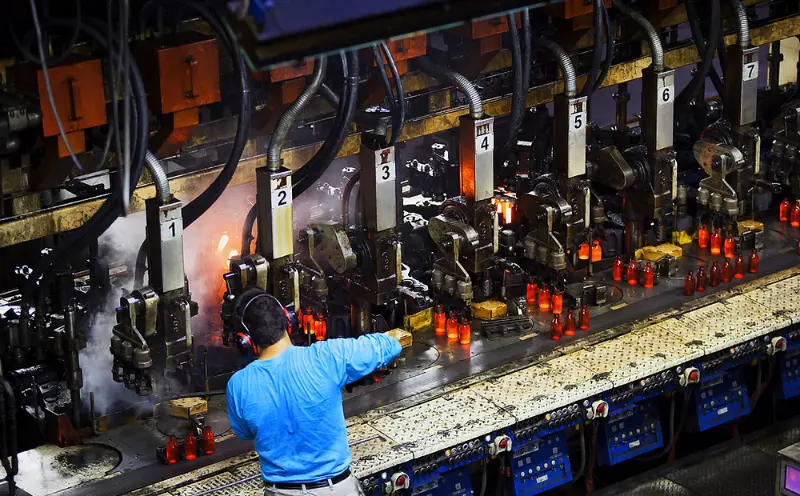 1. Рачна инспекција
Обучени очи, сè уште работат покрај машините
Рачната проверка останува важен дел од контролата на квалитетот на стаклените шишиња. Дури и во фабриките опремени со системи за проверка на камери и ласерски мерачи, инспекторите сè уште ги испитуваат шишињата поединечно на крајот од транспортерот. Некои дефекти е тешко да се идентификуваат преку фиксни правила за откривање, вклучувајќи гребнатини кои стануваат видливи само под одредени агли, малку нерамни рамења и шевовите на мувла кои не се целосно отстранети.
Инспекцијата се фокусира на пет главни области: устата, вратот, рамото, телото и основата. Секоја област има различни потенцијални дефекти. Незаоблената уста може да го спречи правилното поставување на затворачот. Чип околу вратот може да се развие во пукнатина за време на полнењето. Деформираната основа може да го направи шишето нестабилно на палета или на влезот на линијата за полнење. Инспекторите проценуваат дали секое шише ги исполнува физичките и функционалните барања дефинирани во неговата спецификација.
Рачната проверка, исто така, обезбедува ниво на проценка што автоматизираната опрема не може целосно да го замени. Искусните инспектори кои работат со исти дизајни на шишиња со текот на времето можат да ги препознаат промените пред да се појават во статистиката за одбивање. Тие може да вклучуваат разлики во преносот на светлината низ стаклото, варијации во карактеристиките на ракување или суптилни промени во обликот на рамената. Ваквите набљудувања можеби не секогаш се појавуваат во формален план за контрола, но тие можат да помогнат да се идентификуваат развојните проблеми на производството.
Оваа фаза исто така помага да се потврди дали напишаните спецификации се совпаѓаат со вистинскиот изглед на готовите шишиња. Цртежот може да ја дефинира прифатливата големина на чипот, но не може целосно да покаже колку тој чип ќе биде видлив на готово шише. Инспекторите и клиентите можат поефективно да го оценат ова со испитување на физичките примероци заедно и потврдување на договорените стандарди за изглед.
Што фаќа:Видливи дефекти во изгледот и изработката, оценети според одобрениот примерок и договорените спецификации на производот.
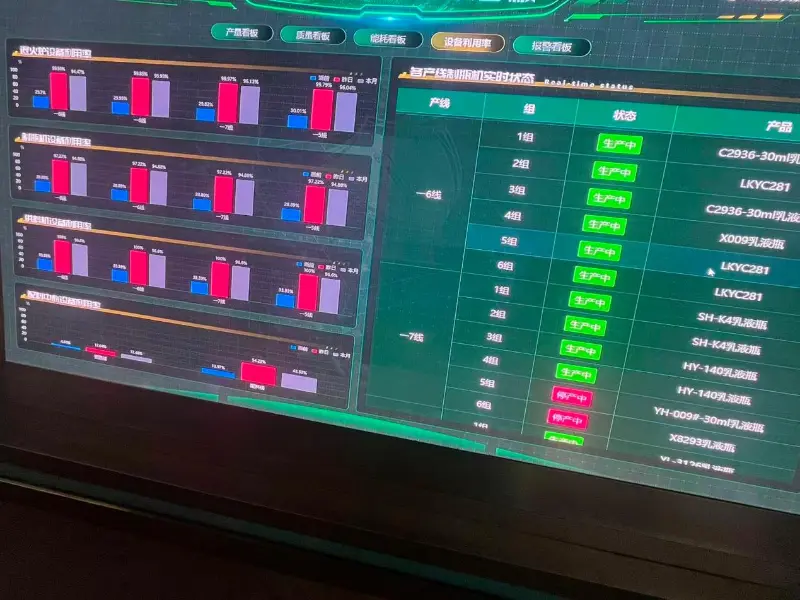
2. Автоматска проверка на машината
Конзистентност на брзината на линијата
Онаму каде што рачната инспекција обезбедува човечко расудување, автоматската инспекција на машината обезбедува повторливост. Станиците со камера и сензор ги испитуваат карактеристиките за кои се конфигурирани, вклучувајќи ги толеранциите на димензиите, завршетокот на устата, дефектите на страничниот ѕид и основата, пукнатините и неправилностите во формирањето. Секое шише се проценува според истите прагови за откривање во текот на производството.
Неисправните шишиња обично се отфрлаат автоматски и се пренасочуваат од транспортерот пред да се префрлат во следната фаза на производство. Ова помага да се спречи неисправните стаклени контејнери да стигнат до областа за пакување, каде што испуканото шише може да ги оштети соседните шишиња и околниот картон.
Сепак, способноста за откривање на машината за инспекција зависи од нејзините сензори, алгоритми и конфигурација. Дефект надвор од дефинираните параметри за откривање може да помине низ системот, додека претерано строгите поставки може да резултираат со непотребни отфрлања. Поради оваа причина, машинската инспекција најдобро се сфаќа како процес на контролиран скрининг наместо како гаранција дека ќе се идентификува секој можен дефект.
Производните линии може да користат неколку инспекциски станици за покривање на различни карактеристики на шишиња. Нивната комбинирана ефективност сè уште зависи од способноста на опремата, чувствителноста на откривање и конфигурацијата на линијата. Како резултат на тоа, две фабрики кои користат слични процеси на инспекција може да постигнат различни резултати за откривање и отфрлање.
Што фаќа:Димензионални и структурни дефекти при брзина на производство, оценети според однапред дефинираните прагови за откривање на машината.
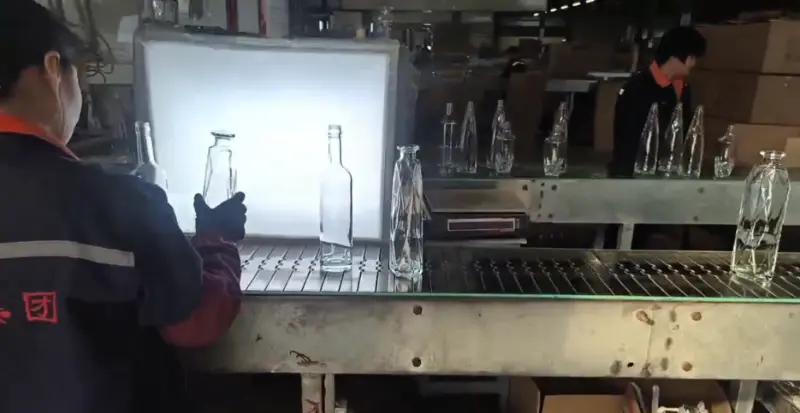
3. Визуелна инспекција со помош на светлина
Она што светлината кутија го прави видливо
Некои дефекти на стаклото полесно се препознаваат при контролирано осветлување. Кога проѕирното шише се држи на светла позадина, карактеристиките кои можеби е тешко да се видат под обичното фабричко осветлување стануваат поочигледни. Тие вклучуваат меурчиња во стаклениот ѕид, камења и туѓи подмножества, фини пукнатини што се протегаат од основата, нерамномерна распределба на стаклото и брановидност на површината што може да влијае на изгледот на готовиот шише.
Методот на инспекција е добро воспоставен, но критериумите за прифаќање треба да се дефинираат според планираната апликација. Големината на балонот, количината, локацијата, типот на вклучување и праговите за видливост може да се разликуваат помеѓу проектите. На пример, дефекти кои се забележливи на транспарентенстаклено шише со алкохолможе да биде помалку видливо на шише со боење со спреј, замрзнување или врежана декорација.
Инспекцијата со помош на светлина, исто така, има ограничувања. Дефектите лоцирани длабоко во стаклениот ѕид или подредени паралелно со аголот на гледање може да останат тешко да се откријат. Може да биде потребна дополнителна проверка на машината или деструктивно тестирање на примерокот кога овие дефекти претставуваат посебен ризик.
Поради оваа причина, критериумите за прифаќање треба да се засноваат на она што всушност може да го потврди методот на инспекција, а не на нереално очекување за совршена транспарентност. Барањето што не може постојано да се проверува преку визуелна инспекција може да стане извор на несогласување при прифаќањето на производот.
Што фаќа:Јасност, транспарентност, внатрешни инклузии и квалитет на површината, оценети под контролирано осветлување наспроти документираните граници.
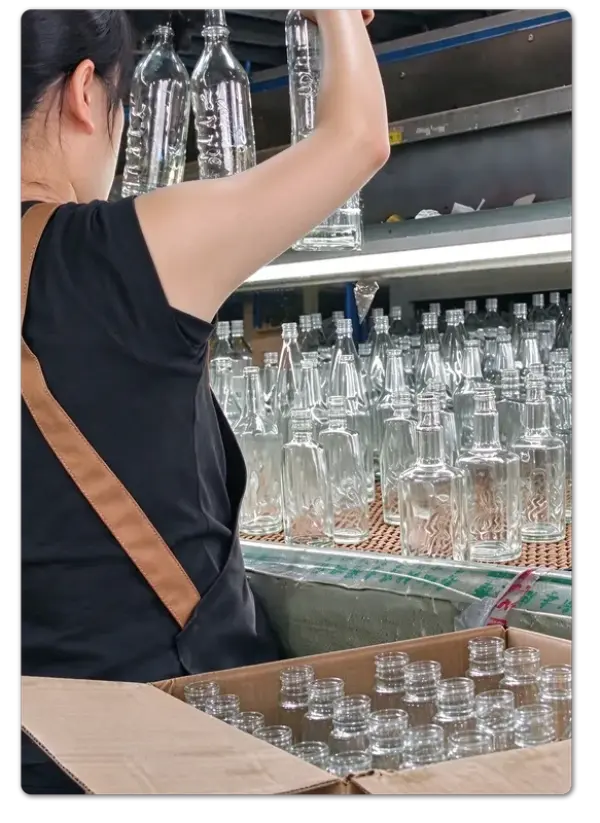
4. Тестирање на сила и перформанси
Дали шишето преживува што се случува откако ќе се наполни
Изгледот е само еден дел од квалитетот на стаклено шише. Шише кое изгледа правилно, но не успева под капачката глава, внатре во пастеризатор или на дното на наредена кутија, сè уште е несоодветно за неговата намена. Тестирањето на перформансите помага да се проценат овие ризици пред производите да стигнат до фазите на полнење и дистрибуција.
За време на тестирањето, дефинираниот примерок е подложен на одредени механички оптоварувања, внатрешни притисоци или температурни промени. Резултатите потоа се споредуваат со критериумите за прифаќање утврдени за дизајнот на шишето и неговата намена.
Четири категории на тестирање покриваат многу вообичаени барања, иако може да се вклучат дополнителни методи кога апликацијата ги бара.
| Тест метод | Што мери тестот |
|---|---|
| Вертикално оптоварување или тестирање на компресија | Колку сила надолу може да издржи шишето при дефинирани услови за тестирање. |
| Тестирање на внатрешен притисок | Отпорност на внатрешен притисок, особено за шишиња наменети да држат содржина под притисок. |
| Тестирање со термички шок | Отпорност на брзи температурни промени при одредени услови за тестирање. |
| Други специфицирани тестови за изведба | Дополнителни механички или барања специфични за апликацијата дефинирани во нарачката. |
Изборот на методите за тестирање зависи од дизајнот на шишето, спецификациите на стаклото, наменетата примена и применливите критериуми за прифаќање. Не секое шише бара иста комбинација на тестови.
Резултатите од тестот се однесуваат на испитаните примероци наместо автоматски да го потврдуваат секое шише во производната серија. Големината на примерокот и изборот се важни делови од методот на тестирање. Преодниот примерок дава информации за процесот на производство и тестираните производи, но не треба да се толкува како доказ дека секоја единица во партата е тестирана поединечно. Оттука, извештајот од тестот треба да го идентификува примерокот и условите под кои е извршен тестот.
 Исто така, важно е да се разликува тестирањето на јачината од мерењето на тврдоста. Овие методи користат различна опрема и оценуваат различни својства. Резултатот од тврдоста не може да се третира како замена за тест за механичка сила, а извештаите од инспекцијата треба да го идентификуваат вистинскиот користен метод.
Што фаќа:Проблеми со механичките и топлинските перформанси, измерени на дефинирани примероци според критериумите за тестирање специфични за апликацијата.
5. Инспекција пред пакување
Последниот поглед пред да се затвори картонот
Пакувањето е блиску до еднонасочна врата во производниот процес. Откако шишињата ќе бидат избројани, распоредени, заштитени и запечатени во картоните, идентификувањето на дефектот станува покомплицирано. Можеби ќе треба повторно да се отворат картоните, да се усогласат количините и да се обноват палетите. Инспекцијата пред пакување помага да се спречи несоодветните производи да стигнат до оваа фаза.
Инспекцијата го опфаќа изгледот, спецификациите на производот, количината и, каде што е применливо, квалитетот на декорацијата на површината.
За украсени стаклени шишиња, списокот за проверка вклучува дополнителни ставки:
- Позиција на логото и регистрација на печатење
- Конзистентност на бојата во текот на производството
- Изглед и покриеност на облогата
- Квалитет на декорација на површината
- Други спецификации за декорација договорени за нарачката
Декорацијата е важен дел од процесот на инспекција бидејќи одобрениот дизајн и критериумите за квалитет треба да се совпаѓаат. Печатење, замрзнување, боење со спреј и гравирање обично се специфицирани за време на развојот на производот. Штом површинскиот третман ќе стане дел од одобрениот проект, неговиот изглед и применливите толеранции исто така треба да бидат вклучени во критериумите за прифаќање.
Референцата за декорација која е визуелно одобрена, но нема писмена толеранција може да стане извор на несогласување при конечната проверка. Документирањето на бојата, положбата, покриеноста и прифатливиот изглед однапред го прави процесот на инспекција поконзистентен.
Самото пакување е исто така дел од проверката. Разделувачите, заштитните влошки и конфигурациите на картон одредуваат колку добро шишињата се заштитени од движење и контакт од шише до шише за време на транспортот. Картонот што ја поминува проверката на масата за пакување може да биде сè уште подложен на транзитно оштетување доколку неговиот внатрешен распоред не обезбедува доволна заштита.
Што фаќа:Сообразност на производот, квалитет на декорација, количина и подготвеност за пакување пред да се запечатат картоните.
6. Инспекција пред испорака
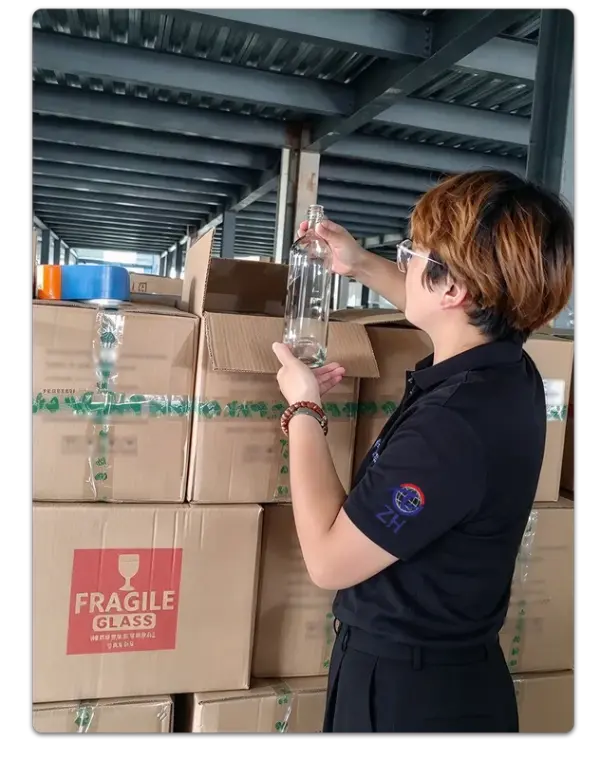 Повторно отворање на картонот за да се провери картонот
Инспекцијата пред испорака дава втора можност да се испитаат производите кои веќе поминале претходни проверки на квалитетот. Избраните картони се отвораат според договорениот план за земање мостри. Шишињата внатре повторно се проверуваат за изгледот, видливи дефекти, спецификациите на производот и квалитетот на декорацијата. Инспекторите го испитуваат и распоредот на пакувањето за да потврдат дека шишињата остануваат правилно поставени и заштитени.
Ова е фазата на инспекција која ги оценува производите во нивната вистинска состојба на испорака, наместо во нивната оригинална производна состојба. Може да ги идентификува оштетувањата при ракување, грешките при пакувањето и проблемите поврзани со вчитувањето кои можеби не постоеле за време на претходните производствени инспекции.
Бројот на отворени картони зависи од барањата за нарачка, обемот на пратката, вредноста на производот и договорениот план за земање примероци. Различни проекти може да користат различни нивоа на земање примероци. Она што е важно е дека методот на инспекција и критериумите за прифаќање се однапред договорени и се применуваат доследно, така што одобрението или одбивањето на пратката може да биде поддржано со документирани барања, а не со субјективно расудување.
Резултатот е дополнителна контролна точка кога стоката е веќе спакувана, означена, наредена и чека на товарење.
Што фаќа:Спакувани производи и услови на пакување, повторно проверени според договорениот план за земање мостри пред да се вчитаат.
Фокус на инспекција:Повторна проверка на избраните спакувани производи, состојбата на картонот и заштитното пакување пред пратката.
Шест проверки, еден систем
Шише кое стигнува до линијата за полнење поминало шест типа на инспекција
Секоја инспекција одговара на различно прашање. Дали шишето изгледа правилно? Дали неговите димензии се во рамките на толеранцијата? Дали стаклото е оптички чисто? Дали може да ги издржи предвидените услови за услуга? Дали декорацијата одговара на одобрениот дизајн? Дали производот остана заштитен за време на пакувањето?
Ниту една фаза не ги покрива сите овие барања, а инспекциските фази не можат да се заменат една со друга. До моментот кога шишето е запечатено во картон, повеќето можности да се поправат производствените дефекти веќе поминаа. Ова е причината зошто инспекциите извршени порано во производниот процес се исто толку важни како и конечните проверки пред пратката.
Ефективноста на системот зависи од јасно документирани критериуми за прифаќање. Инспекцијата на стаклото вклучува практични одлуки за прифатливи големини на меурчиња, видливост на шевовите на мувла, дефекти на површината и бројот на неисправни шишиња дозволени во примерокот. Овие барања треба да се договорат помеѓу купувачот и добавувачот пред да започне производството, наместо да се дискутира за прв пат по испораката.
Добавувачите кои ги документираат критериумите за инспекција специфични за проектот и ги задржуваат одобрените референтни примероци може да одржуваат поконзистентни стандарди за квалитет и да ги намалат несогласувањата за време на прифаќањето на производот. За прилагоденостаклено шише со алкохолпроекти, овие детали се особено важни кога обликот на шишето, проѕирноста на стаклото, површинската обработка и декорацијата се дел од конечната спецификација.
Оваа инспекциска структура не е единствена за еден производител. Тоа го одразува практичниот пристап што се користи во индустријата за стаклени контејнери: дефекти може да се појават во различни фази на производство, а инспекциите поставени на различни точки помагаат да се идентификуваат проблемите што може да ги пропушти една конечна проверка.
HYT Packaging го следи овој пристап на инспекција во повеќе фази, со приоритети за инспекција одредени од дизајнот на шишето, процесот на производство и наменетата примена.
За клиентите кои оценуваат добавувач на стаклени шишиња, покорисното прашање не е само колку инспекции се извршени, туку дали секоја инспекција има јасни, документирани критериуми за прифаќање. Шест проверки со нејасни граници даваат помала сигурност од помал број проверки поддржани со специфични стандарди, дефинирани методи на земање примероци и одобрени референтни примероци.
Поврзани вести
- Зошто шишето со керамичко петелско шише со виски за пијалоци е совршен избор за врвно пакување со алкохолни пијалоци
- Зошто тркалезното стаклено шише од Аризона од 750 мл е одличен избор за пакување со врвни алкохолни пијалоци
- Ново прилагодено стаклено шише за вотка: HYT пакување за северноамерикански пијалоци
- Зошто стаклениот бокал за алкохол од 1,75 литри со рачка е паметен избор за модерно пакување на пијалоци
- HYT Packaging лансира нова линија шишиња со лесни стаклени жестоки пијалаци за поддршка на брендови на пијалоци со низок јаглерод
- Како може стаклено шише за алкохол Bellissima со долг врат со врвна плута од бар да го подигне вашиот бренд на пијалок
Остави ми порака
Нови Продукти

Вести Препораки